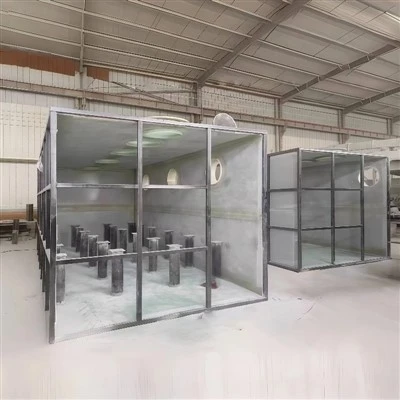
Skapandet av en högpresterande FRP-form (Fiber-Reinforced Polymer) involverar en omfattande processkedja som sträcker sig från design och materialval till tillverkningstekniker. Ta produktionsarbetsflödet för en specialiserad FRP-formtillverkare som ett exempel:
1. Kravanalys och designfas: Tillverkaren börjar med att inleda-djupgående konsultationer med kunden för att definiera nyckelparametrar, såsom formens avsedda applikation (t.ex. massproduktion kontra liten-batchanpassning), krav på dimensionsnoggrannhet och värderingar för temperatur- och tryckmotstånd. Till exempel måste formar skräddarsydda för medicinsk utrustning uppfylla standarder för steril miljö, medan formar för arkitektonisk dekoration kräver noggrant övervägande när det gäller återgivningen av ytstrukturer. Designteamet använder CAD-mjukvara för att skapa 3D-modeller och använder CAE-simulering för att analysera formens spänningsfördelning, och därigenom optimera dess strukturella integritet för att förhindra deformation.
2. Materialval och formeloptimering: Baserat på formens driftsförhållanden väljs lämpliga hartstyper-såsom omättat polyesterharts för rums-temperaturhärdning eller epoxiharts för hög-temperaturmiljöer-och glasfiberspecifikationer (t.ex. hackade strängar för att öka hållfastheten för att stärka fibrernas hållfasthet). En tillverkare som utvecklade formar för höghastighetstågkomponenter, minskade framgångsrikt formens krympningshastighet från industristandarden på 0,3 % till 0,1 % genom att exakt justera förhållandet mellan harts-till-fiber, vilket avsevärt förbättrade produktens konsistens.
3. Formtillverkningsprocesser: Vanliga tillverkningstekniker inkluderar handuppläggning-, sprutning- och vakuuminfusionsgjutning. Handuppläggning- är lämplig för små-batchproduktion och formar med enkla strukturer; samtidigt som den är kostnadseffektiv- har den begränsad precision. Spray-up involverar blandning av harts och fibrer via en mekanisk sprutpistol, vilket ökar effektiviteten med över 30 %. Vakuuminfusionsgjutning använder undertryck för att säkerställa likformig impregnering av harts genom hela fiberskikten, vilket möjliggör tjocklekskontroll med en noggrannhet på 0,05 mm; denna metod används ofta för karosspanelformar för fordon. Efter att ha introducerat importerad tysk utrustning minskade en tillverkare av FRP-formar framgångsrikt sin formproduktionscykel från 15 dagar till 7 dagar, samtidigt som de sänkte defektfrekvensen från 8 % till mindre än 2 %.
4. Efter-formningsbearbetning och inspektion: När formarna väl har gjutits genomgår de olika ytbehandlingar-som slipning, polering och målning. Dessutom kräver vissa precisionsformar verifiering genom laserskanningsinspektion. En tillverkare har utrustat sin anläggning med en Coordinate Measuring Machine (CMM) som kan verifiera parametrar som formens planhet och vinkelräthet, och därigenom säkerställa att dimensionsavvikelsen för varje form inte överstiger ±0,05 mm-uppfyller flyg--standarder.